PP板焊接质量为什么重要?先看焊缝的三种常见缺陷

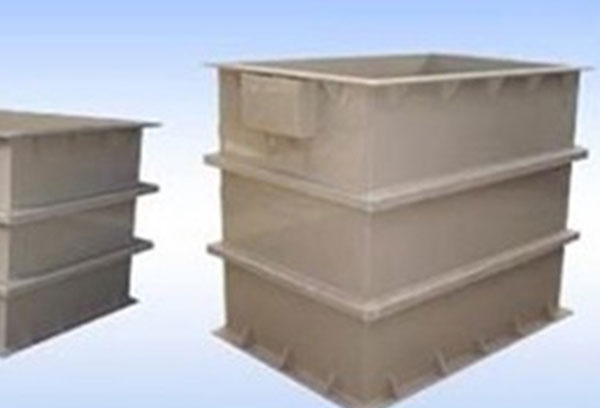
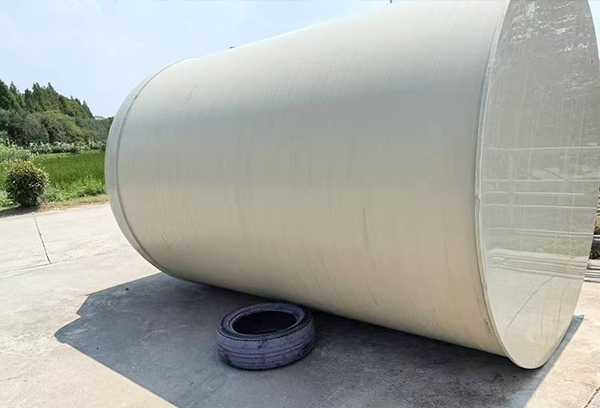
PP储罐、PP缠绕储罐等聚丙烯设备的罐体,大多由PP板经热风焊接拼装或缠绕成型。焊缝是整个罐体的关键部位,一旦焊接质量不到位,盛装酸碱介质时就容易出现渗漏。现场鉴别焊缝质量,可以先从三种常见缺陷入手:一是假焊,两块板材表面看似连在一起,实际中间没有形成均匀的焊料熔合层;二是过焊,焊接温度偏高或停留时间过长,焊缝边缘出现明显发黄、发褐甚至碳化痕迹;三是气孔与夹渣,焊料中夹杂气泡或杂质,焊缝表面能看到细小孔眼。这三种缺陷都会降低焊缝的致密性,日常验收时可作为直观的判断线索。
外观检查怎么做?看颜色、看宽度、看平整度
目视检查是最直接的方法。合格的PP焊缝通常颜色均匀,与母材色泽接近,表面平整无明显凸起或塌陷。检查时可以重点关注三点:一看焊缝宽度是否一致,沿焊缝全长宽度波动应较小,忽宽忽窄往往说明焊接速度或风量不稳;二看焊缝两侧是否有咬边,即母材边缘被焊枪吹出沟槽,这会削弱截面;三看表面光泽,正常焊缝呈均匀的塑料光泽,出现发暗、起泡的位置需要重点复查。对于罐体底部、转角、接口开孔周边这些应力集中的位置,建议逐段检查,不要只抽查中间段。
手感与敲击检查:简单工具也能发现问题

除了目视,还可以借助简单工具做进一步判断。用指甲或塑料刮片轻轻划过焊缝根部,感受有没有明显的凹陷、台阶或未熔合的缝隙;用小木槌沿焊缝轻敲,声音发闷、有杂音的部位可能存在内部夹渣或假焊。对于重点罐体,还可以在焊缝外侧涂少量肥皂水,罐内充入微正压空气后观察是否冒泡,这是现场常用的渗漏排查手段。需要注意,敲击和刮查力度要适中,PP板硬度不高,动作过重反而可能造成新的损伤。
工艺层面把关:温度、压力、速度三要素
焊接质量的好坏,根源在工艺参数。热风焊接通常要求焊接温度与PP板材的熔融温度相匹配,风压稳定,走枪速度均匀。温度偏低会出现熔合不足,偏高则导致板材降解变色。焊工的经验也很关键:焊枪与焊缝的夹角、焊条的压入力度、每层的搭接宽度,都会影响最终效果。选购PP储罐类设备时,可以向厂家了解焊缝形式(单V坡口、双V坡口、双面焊等)和焊接层数,层数多、搭接充分的焊缝,通常致密性更有优势。日常验收时,要求厂家提供焊缝试压或试漏记录,也是比较稳妥的做法。
验收与使用中的注意事项

设备到货后的验收环节,建议把焊缝检查列入固定项目:先整体目视一遍,再对底部焊缝、人孔周边、接管焊缝等位置重点复查。投入使用后,定期观察焊缝外侧有无介质痕迹、罐体有无变形渗漏, especially 在盛装腐蚀性介质的前几周,加密巡检频次,有助于及早发现问题。聚丙烯储罐的整体质量取决于板材品质与焊接工艺的共同作用,选购时选择工艺规范、验收资料齐全的厂家,具体配置与质保以合同约定为准。太仓保诺化工设备有限公司长期从事PP储罐、聚丙烯储罐、酸雾净化塔等化工防腐设备的生产与定制,如需了解产品详情,欢迎来电咨询:189 6241 0987。
 地址:太仓市双凤镇庆丰村
 电话:18962410987 / 13732613168
 传真:0512-53430311
 邮箱:tcbnhg@163.com